Профильный лист
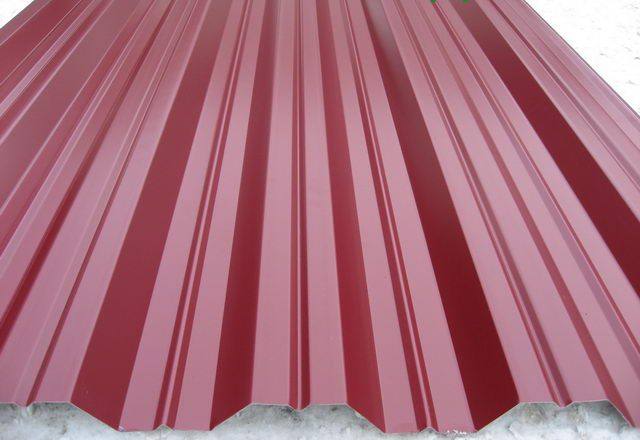 Профилированный лист – это материал, который широко востребован в строительстве при монтаже кровли, горизонтальной и вертикальной обшивке каркасных конструкций, возведении различных ограждений.
Профильные листы достаточно часто используются в капитальном строительстве для создания несъемной опалубки или для сооружения различных каркасных конструкций. Также профилированный лист практически незаменим при обустройстве огнезащитных перегородок, обшивки стен и др. Внешний вид такой продукции приведен на рис. 1.
Продукция ООО Металловъ по видам:
- ✓ Профнастил облицовочный
- ✓ Профнастил кровельный
- ✓ Профнастил несущий
- ✓ Профнастил для заборов
Широкое применение подобной продукции обусловлено рядом следующих преимуществ:
- простота монтажа; долговечность (срок эксплуатации около 40 лет);
- эстетически привлекательный внешний вид с различной цветовой гаммой;
- удобство транспортировки;
- небольшой удельный вес при хороших механических свойствах;
- стойкость к погодным условиям; простота обработки и раскроя;
- разнообразие материалов покрытия и конструктивных разновидностей.
Классификация
Основные требования к профилированной продукции приведены в ГОСТ 24045-2010. По назначению выделяют:
- профилированный лист для настила покрытий;
- профилированный лист для стеновых ограждений;
- профилированный лист для настила перекрытий.
По наличию декоративного и защитного покрытия бывают:
- лист без покрытия;
- лист с лакокрасочным покрытием (маркируется обозначением лакокрасочных материалов по ГОСТ 30246);
- лист с полимерным покрытием (ГОСТ 30246).
Конструкция и методы изготовления
Для изготовления продукции используется тонколистовой прокат, защищенный от коррозии методом горячего цинкования. Конструктивные особенности профилированного листа приведены на рис. 2. В зависимости от назначения высота гофр может изменяться в диапазоне 8 – 35 мм (для стеновых ограждений) и 20-160 мм (для настила).
| Рис. 2а | 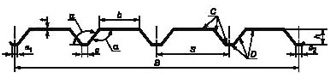 |
| Рис. 2б | 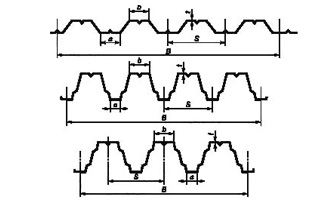 |
Рис. 2 – Схема расположения гофров (а) и выштамповок на стенках и полках (б) профилированного листа
Технологический процесс получения продукции основан на прокатке гладкого листа на специализированных линиях. При этом может использоваться одновременное, последовательное или комбинированное профилирование, что в каждом конкретном случае позволяет получать продукцию высокого качества. Метод одновременного профилирования состоит в параллельном формировании всех гофр профиля. Последовательная схема предусматривает изначальную прокатку середины листа, а затем формирование крайних гофр.
Комбинированный метод сочетает в себе комбинацию первых двух видов. В состав стана одновременной прокатки входит следующий комплект оборудования:
- • консольный разматыватель;
- • дисковые ножницы, предназначенные для быстрой смены рулона;
- • прокатный стан с одновременной схемой прокатки;
- • просечные ножницы или гильотина;
- • приемное устройство (рольганг или штабелер);
- • автоматическая система управления.